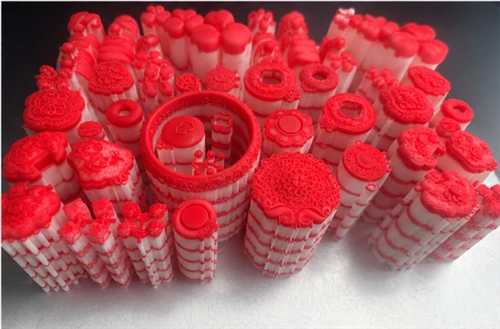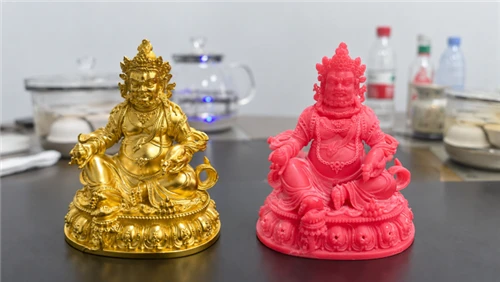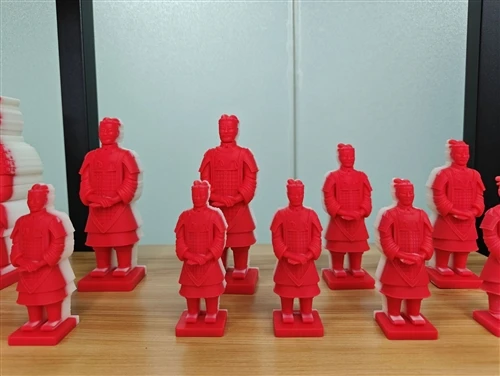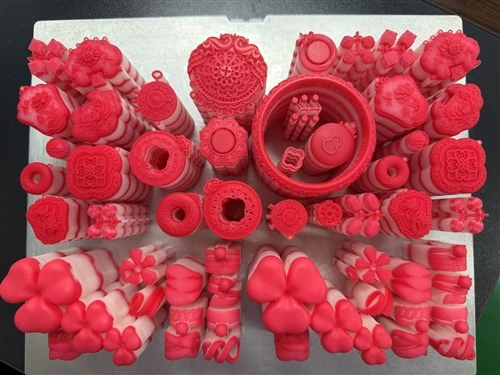
1. peatükk: Vaha sees peituv nähtamatu viga-Miks mõõtmetega täpsed punase vaha mudelid pärast valamist viimase poleerimise ajal pragunevad?
Kvaliteetsete{0}}ehete, tööstusliku täppisvalamise ja meistermustrite valmistamise kodumaises tarneahelas maadlevad lepingulised tootjad ja täppisvalukojad hämmastava veaga,-mida ei saa tuvastada standardsete ruumitemperatuuri-optiliste 3D-skannerite abil. Paljud punase vahaga mudelid näivad pärast käsitsi harjamist või pool{7}}automaatset puhastamist veatud, -ilma kriimustusteta ega makroskoopiliste kahjustusteta-. Kuid pärast viimast väärismetalli valamist ja kristalliseerumist ebaõnnestuvad valmistükid tootmise viimases etapis või sellele järgnenud kõrgsurvepoleerimisel. Ülipeened mikroni{11}}mõõtkavaga filigraanvõrgud või katteharude põhjad võivad ootamatult ilma hoiatuseta lokaalse murenemise, pragude või sügavate{12}}iseste mikro{13}}lõhede tõttu. See kristalse struktuuri järsk kokkuvarisemine põhjustab lõplike kvaliteedikontrollide käigus partiide tagasilükkamist, vähendades oluliselt tootjate puhaskasumit.
Tööstus on ajalooliselt seostanud selle sisemise metalli pragunemise ja rabeduse ebapuhta tooraine või ebastabiilse vaakumrõhuga sulamise ajal. Hiljutine kõrgtehnoloogiliste materjalide ja pinnametroloogia keskuse poolt läbi viidud mikrostruktuurne tomograafia on aga paljastanud tõelise süüdlase:"mikro-libisemise lõdvestuse reaktsioon, mille käivitab varjatud kihtidevahelise tõmbedeformatsioon."Selle deformatsiooni põhjustab mehaaniline pöördemoment, mis rakendub põhimustrile järel-töötlemise- ajal, eriti siis, kui töötajad kraapivad või kangutavad käsitsi jäiku tugistruktuure, kasutades selliseid tööriistu nagu käsitöönoad, pintsetid ja mikro{2}}käärid. Jäiga füüsilise kontakti ja kangutamise käigus kanduvad tõmbejõud koheselt üle haprale punase vaha peamudelile, mis tutvustab"latentsed kahjustuskohad"vahamaatriksi terapiiridel.

2. peatükk: digitaalne soe{1}}vee täielik lahustumisprotsess-Ebaühtlase mahupaisumise kõrvaldamine-paindliku mikrofluidi dünaamika abil
Mikroskoopilise kihtidevahelise roomemehaanika põhilisest vaatenurgast on 3D-mudelid toodetud tööstuslikul{1}}klassilMulti-Jet Printing (MJP)puhast vaha kasutades moodustuvad läbi kihi--amorfsete mitmefaasiliste polümeeride kihilise tahkumise teel. Kui kõrge -puhtusastmega rubiin-punane modelleerimisvaha on tahenenud, on ristseotud molekulaarahela struktuur algselt tasakaalus ja stabiilne kõigi telgede lõikes. Kui aga mudeli jõuga kraapimiseks või kangutamiseks kasutatakse käsitsi tööriistu, ületab lokaalne hetkeline tõmbepinge materjali voolavuspiiri. See põhjustab pikkade polümeeriahelate mikroskoopilist nihkumist ja rebenemist, tekitades"Latentne mikro{0}}tühjad"-nanomeetri-skaala defektid, mis on palja silmaga täiesti nähtamatud. Kuigi kahjustatud vahamudel säilitab oma mõõtmete taluvuse toatemperatuuril materjalile omaste sidususomaduste tõttu, kipsi läbipõlemisel ja sulakulla süstimisel (temperatuuridel) kogetud intensiivne termiline šokküle 1000 kraadi) aktiveerib need sisemised tühimikud koheselt.
Praegu süstitakse sulametalli suurel kiirusel vormiõõnde, need mikro{0}}tühjad-, mis käsitsi viimistlemisel-jäävad, põhjustavad tõsiseidebaühtlane mahulaiendvahamaatriksi sees välkpürolüüsi ajal. Suurte orgaaniliste molekulide ebaühtlane soojuspaisumine õõnsuse seinte vastu põhjustab vedeliku intensiivse turbulentsi ja jahutuspinge kontsentratsiooni. Kui sulametall kristalliseerub ja jahtub, põhjustab see varjatud poorsuse kiht põhjustatud ebaühtlane soojuse hajumine"mitte{0}}ühtlane kristallisatsiooni kahanemine" (lõdvestumine). See tekitab teravilja piiridel tohutu nihkepinge, mille tulemuseks on tihe sügavate-mikro-pragude ja peidetud lisandite või aukude võrgustik valmisvalu pinnal või sisestruktuuris. See on pöördumatu"mikro-füüsilise stressi kokkuvarisemine terade piiridel"on peamine süüdlane kõrge"varjatud vanametalli maks"valukodadel tekkinud varjatud valupragude tõttu.
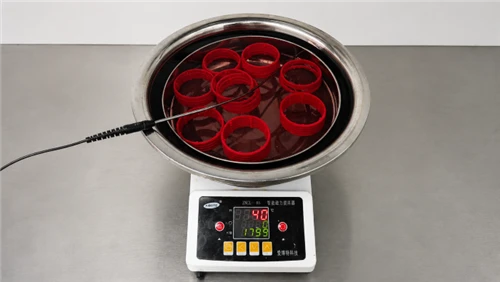
Selle keerulise mikro-lõdvestamise väljakutse täielikuks lahendamiseks on ainus elujõuline operatiivne ja tehniline tee loobuda jäikade tööriistade igasugusest mehaanilisest hõõrdumisest ja selle asemel kasutadatäielikult automatiseeritud, sooja{0}}vee, vedeliku-keemiline lahustamisprotsessUnikaalne Originator tööstuslikule{0}}klassileMulti-Jet Pure-wax Printing (MJP) ökosüsteem. Selles intelligentses süsteemis ja digitaalse koodi täpse juhtimise all on kõrge -puhtusastmega punane modelleerimisvaha 100% kapseldatud valge lahustuva tugivahaga kohe, kui see sadestatakse. Selles etapis ei ole valge tugivaha mitte ainult füüsiline tugi, vaid ka tugiisotroopne hüdrostaatiline padi; kogu printimise sadestamise ja-järgse töötlemise jahutusfaasis tasakaalustab see punase vaha põhimustri termodünaamilisi pingeid kõikidest suundadest, kõrvaldades seeläbi lokaalsete välisjõudude põhjustatud kihtidevahelise mikro{1}}libisemise.
3. peatükk. Andmete prognoositavus "Lights{1}}Out" tehastes-Premium-väärtuse ümberdefineerimine tipptasemel-täppis-nutitööstuses
Kuna punane vahakeha ei allu kunagi jäikade tööriistade mehaanilisele hõõrdumisele ega järskude temperatuurigradientide tugevale termilisele šokile, saavutab selle sisemine molekulaarne polümeerstruktuur täiusliku isotroopse püsioleku, kõrvaldades täielikult kõik negatiivsed moonutused, mis on seotud pinna mikro-skaala kareduse tekitamisega.
Vabad varjatud mikro-tühjadest, mida tavaliselt põhjustavad välised mehaanilised tõmbejõud, trükitud punase vaha mustrid on täiesti immuunsed ebaühtlase mahupaisumise ja deformatsiooni suhtes, mis sageli häirivad järgnevaid kõrgel{2}}temperatuuri läbipõlemise ja vaha eemaldamise etappe. See tagab, et järgneva vaakum{4}}survevalu protsessi käigus saavad sula väärismetallid täita vormi sujuvalt ja tõeliselt ühtlase kiirusega, ilma et tekiks voolutakistust. Kõrge -viskoossusega kulla ja plaatina valamisel on piirkihi takistus ja turbulents praktiliselt välistatud, tagades gaasi takistusteta evakueerimise. See hoiab suurepäraselt ära nähtamatu mikroskoopilise seina -paksuse deformatsiooni ja teradevahelisi pragusid õhukeseseinalistes-osades, samuti sügaval{10}}istuvate struktuursete poorsuste, pindade täkkeid ja haru deformatsioone, mis on põhjustatud sulametalli ebaühtlasest jahutamisest ja kokkutõmbumisest.
Valmistooted tarnitakse selle täielikult digitaalse,data-ennustuslik "tuled-kustuvad" töövoogSellel pole mitte ainult optiliselt veatut pinnaviimistlust, vaid ka absoluutset täpsust aksiaalsete mõõtmete tolerantside suhtes ja pikaajalist{0}}konstruktsiooni stabiilsust. See patenteeritud, suure-tõhususega, täielikult automatiseeritud töövoog töötab 24/7 pöördumatult"tuled-tehasest väljas"režiimis. See võimaldab ettevõtetel kõrvaldada "musta augu", mis on seotud järeltöötlemisega-, mis on seotud järeltöötlemisega-, määratleb uuesti tippväärtuse pakkumise globaalses tarneahelas tipptasemel-täppistootmise jaoks ja loob valdkonna juhtiva-etaldi koos järjepidevaesimese-passi ülekandmise edukuse määr ületab 99,8%.
📥 Ületage kitsaskohad, mis on seotud mikroskoopilise roomamise lõõgastumise ja varjatud tühimike rabedate murdudega, ning suurendage igakülgselt oma töökoja läbilaskevõimet:
[Klõpsake siinalla laadida "Industrial{0}}Grade MJP 3D Printer & Smart Fully Automated Post-Processing Hardware Specifications Package"] või võtke ühendust meie rakendusinseneri ekspertidega, et hankida sõidukipargi hankimiseks astmeline hind ja ajastada töökoja reaalajas esitlus.