[september 2026]Ülemaailmne täppistootmine ja tipptasemel{0}}tarneahel on läbimas paradigma muutust digitaalsete ja paindlike protsesside suunas. Kahekordse surve allpüsivalt kõrged väärismetallide hinnadja atõsine puudus kvalifitseeritud vormiparandusmeistritest, seisavad traditsioonilised tootmistöökojad silmitsi enneolematute väljakutsetega tõhususe, varade ruumi ja üldise kvaliteedikontrolli osas.Digitaalsest ümberkujundamisest on saanud tööstuse ainus kasumi kaitseliinjaMJP (Multi{0}}Head Pure Wax Printing) tehnoloogia, mis tugineb täpsele juhtimisele digitaalsete koodide kaudu, on selle lahingu peamine liikumapanev jõud.
I. Turuülevaade: kolm peamist turgu laienevad samaaegselt, vahatrükk on end absoluutselt peamiseks kasvumootoriks
2026. aastal jätkas ülemaailmne 3D-prinditud ehete turg oma varade tugevat laienemist ning autoriteetsed audiitorfirmad nii riigisiseselt kui ka rahvusvaheliselt avaldasid eelarveaasta ajakohastatud parandatud andmeid:
Teadusuuringud ja turud: andmed näitavad, et globaalne 3D{1}}prinditud ehete turu suurusametlikult kasvas 4,17 miljardilt USA dollarilt 2025. aastal 4,89 miljardile USA dollarile 2026. aastal, koos aCAGR 17,3%, ja prognooside kohaselt saavutab see kõrgeima taseme2030. aastaks 9,26 miljardit USA dollarit.
Mordori luure: Statistika näitab, et turu suurus, mis oli2025. aastal 870 miljonit USA dollarit, 2026. aastal prognoositakse 980 miljonit USA dollarit jaeeldatavasti kasvab2031. aastaks 2,03 miljardit USA dollarit, koos aCAGR 12,33%.
Püsivuse turu-uuringudpakub optimistlikumat makromajanduslikku prognoosi, hinnates globaalset turuväärtust2026. aastal 985 miljonit dollarit ja 2033. aastaks prognoositakse tohutut 3,25 miljardit dollarit, mis esindab aliitaastane kasvumäär (CAGR) 18,6%.
Tootekategooriate osasrõngad, mis on tingitud olulisest nõudlusest isikupärastatud kihlasõrmuste ja abielusõrmuste järele, omavad suurimat turuosa ligikaudu31%; kõrvarõngadon kõige kiiremini{0}}kasvav kategooria, mille prognoositakseCAGR 21,4%. Mis puutub turustuskanalitesse,Interneti-müük moodustab ligikaudu 58%tulude põhiosast.

EelkõigeInvesteerimisvalu mustrimaterjalid hoiavad kindlalt 44% absoluutse tehnoloogia osakaalukogu 3D-prinditud ehete turust 2026. aastal. See põhiprintsiip kehtestab kogu tööstusharu tootmise kohta murrangulise tõe: nn kuldne 3D-printimine, mida kasutatakse tipptasemel-ehetootmises ja täiustatud tööstuslike komponentide töötlemises, ei seisne põhimõtteliselt kallite ja ebastabiilsete väärismetallide otseses lasersulatamises, vaid pigem paindlikus väärismetallides."kõrge täpsusega-3D-prinditud vahamudelid + traditsiooniline kaotatud-vahavalu."Ülemaailmne investeerimisvalu turg kogeb samal ajal kõikehõlmavat laienemist, mis eeldatavasti ulatub2026. aastal 18,45 miljardit dollarit ja kasvab 2031. aastaks 23,82 miljardi dollarini (CAGR ligikaudu 5,24%). Lisatootmistehnoloogia kujundab kiiresti ümber vaha hulgimudelite, kiire prototüüpide ja prototüüpide töövooge, kiirendades märkimisväärselt keerukate geomeetriate jaoks mõeldud 3D-mõõtmeliste kujunduste kontrollimist. Vastav2026. aastal jõudis vaha{0}}pihustatud 3D-printeri riistvara globaalne turg 771 miljoni dollarini ja prognooside kohaselt kasvab see 2032. aastaks enam kui kaks korda 1,546 miljardi dollarini,esindab aCAGR 10,6%.
II. Tehnoloogiline areng: kuidas MJP vahapihustusprintimisest sai valutööstuse kuldstandard
Praegu on kaks peamist lisandite valmistamise tehnoloogiat, mida kasutatakse ülemaailmsetes ehete ja tööstuslike vormide valmistamisel-kõrge täpsusega valatavate vahavormide printimiseks{1}}MJP (mitme{0}}peaga printimine)jaDLP (digitaalne valgustöötlus). Professionaalsetele valukodadeleMJP-tehnoloogiast on vaieldamatult saanud täppisvalu kullastandard, mille peamised eelised on
100% puhas vahamaterjal, tuhka põletamisel puudub: erinevalt DLP-tehnoloogiast, mis kasutab valgustundlikku vaiku, kasutab tööstuslikku -klassi MJP-tehnoloogiat100% puhtad vaha{1}}põhised materjalid(nagu tööstuse{0}}juhtivad VisiJeti seeriad ja Yuanzhu 3D spetsiaalsed vahapihustustarvikud) vormimise algfaasis. Suured orgaanilised molekulid võivad läbida in situ kiirpürolüüsi kõrgel -temperatuuril läbipõlemise ajal,ei jäta kahjulikku tuhka ega karboniseerunud jääke, kõrvaldades nii krohviõõnsuse mikroskoopilised lõhenemised, mis on põhjustatud vaigu paisumisest tekkekohas.
Optilise{0}}kvaliteediga pinnakvaliteet, mis vähendab drastiliselt kullavanni kadu: Vormi pind pärast vannitamist on sile ja peene tekstuuriga ning äärmiselt kõrge mehaanilise isotroopsusega. See tagab vedela väärismetalli saavutamisetõeline "nullvoolutakistus ja stabiilne täitmine"vaakumsurvestamise ajal, vähendades oluliselt järgnevate metallosade jaoks vajalikku poleerimistööd javäärismetallide kaalukaotuse minimeerimine.
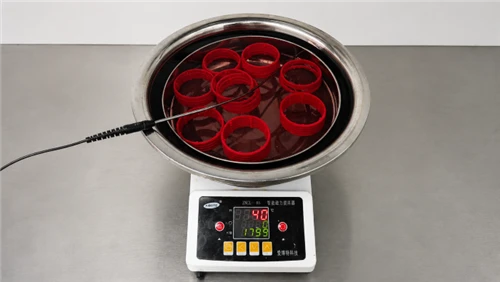
38-42 kraadi Celsiuse järgi standardne soojavee järeltöötlus, 100% käsitsi kraapimine pole vajalik: MJP tehnoloogia kasutabvees{0}}lahustuv ohverdusvaha materjal, välistades täielikult traditsioonilise kõvade tugede eemaldamise protsessi nugade ja kääridega. Järelravi{1}}personal ei pea nuga puudutama; neil on vaja ainult kogu mudel asetada otse kõige tavalisemasse38-42 kraadi Celsiuse järgi tavaline sooja vee protsess, mis sarnaneb kuuma vanni võtmisega. Valge vaha vedeldub täielikult ja lahustub in situ molekulaarsel tasemel mõne minuti jooksul, muutudes piimvalgeks uduks, mis voolab ise välja,lühendades{0}}ravijärgset aega enam kui 60%.
Äärmiselt sujuv andmeedastuse töövoog: 3D CAD-mudel → Digitaalne intelligentne ettevalmistus → Puhas vahatrükk → Kaotatud-vahavalu → Lõplik metallosa. Disaini muudatused ei nõua traditsiooniliste meister- või meesvormide taasloomist,üldise tootmiskulude struktuuri põhimõtteline optimeerimine.
III. Tehnilised väljakutsed ja lõikamine-Vahamudeli mõõtmete täpsuse servade läbimurded-Täieliku-paneeli serva taluvuse triivi "kahanemise anisotroopia" dešifreerimine
MJP vahapihustusena on 3D-printimise tehnoloogia ametlikult üle läinud a"tige{0}}kohandamise tööriist"kuni a"masstootmise infrastruktuur,"servade mõõtmete tolerantside protsessi korratavuse täpne juhtimine suurte -mõõtmetega kaubaaluste suurte partiide printimisel on muutunudpõhiline inseneri kitsaskohtmasstootmise saagikuse piiramine. Aastasse 2026 jõudes on akadeemilised ringkonnad ja tööstus teinud selles valdkonnas murrangulisi füüsilisi edusamme:
1. Ebaühtlaste temperatuuriväljade -omane väljakutse täieliku-paneeliprintimise ajal
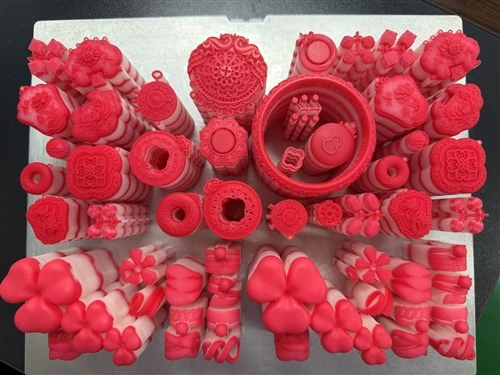
Kui sajad vahamudelid on täielikult alusele laaditud, tekib atõsine anisotroopne kõrvalekalle õhu termodünaamilistes piirtingimusteskaubaaluse serva piirkonna ja keskosa vahel. Kuna servapiirkond külgneb külma õhu ja šassii seinaga, suureneb selle vedeliku piirkihi konvektiivne soojusülekandetegur dramaatiliselt, mille tulemuseks onoluliselt kiirem soojuse hajumise kiiruskui kaitstud keskuspiirkond. See ebaühtlane soojuse hajumine- põhjustab sama partii vahavormide jahutus- ja kristalliseerumiskõverad täiesti erinevad, käivitades kaks otsest mikroskoopilist katastroofi:
Piiskade lennutrajektoori häirimine: prindikelk teostab suurel{0}}edastuskiirusel skannimist0.5~1.5 m/sX-telje suunas. Piirikihi efekt servapiirkonnas põhjustab õhu turbulentsisuureneb järsult 30–50%võrreldes keskusega. Selle tulemuseks on mikroni{1}}suurused tarbitavad tilgad, mille läbimõõt on ainult20~50 μmjuhuslikult kalduvad külgsuunas lennu ajal, põhjustades tõsiseid süstemaatilisi positsioneerimisvigu nende maandumispunktis.
Latentne sisemise jääkpinge lukustus: jahutuskiiruse asümmeetria häirib otseselt polümeeri kulumaterjalide kristallisatsioonikineetikat, mis põhjustab kihtidevahelise kristallilisuse ja polümeeri molekulaarse ahela orientatsiooni,sisemise jääkpinge äärmiselt suure tihedusega lukustamine within the wax mold. This stress is not dimensionally apparent at room temperature, but it is abruptly released during the subsequent investment casting process, involving high-temperature (>900 kraadi) läbipõlemine ja sulametalli sissepritse. See väljalase käivitabpöördumatu mikroskoopiline koolutamine ja aksiaalne deformatsioonõhukese{0}}seinaga kestastruktuuris.
2. Viimane akadeemiline läbimurre: printimispinge ja -suuna süstemaatiline optimeerimine
Juhtiv akadeemiline uuring, mis avaldati tippajakirjasRapid Prototyping Journal2026. aasta mais lahkas süstemaatiliselt materjalijoa tehnoloogia kasutamise teostatavust, et valmistada ülitäpseid vahamudeleid kosmoseturbiinide labade ja muude täiustatud rakenduste jaoks. Uuringud näitavad, et kahe põhiprotsessi parameetri süstemaatilise juhtimisega-printimispinge ja printimise orientatsioon-Vahamudelite pinnakareduse ja mõõtmete tolerantside üle on võimalik saavutada absoluutne kontroll:
Ülim pinnakvaliteedi optimeerimine:Kvaliteetse-kvaliteetse pinge-juhitava lainekuju korral, mis on täpselt digitaalse koodiga kalibreeritud, saavutab vahamudelkõige täiuslikum pinnakaredus (Ra 0,507 μm), vähendades järsult käsitsi{0}}töötlusjärgset puhastust.
Geomeetriliste mõõtmete tolerantsi kontroll: Komplekssete teravahamudelite puhul0-kraadine printimissuund tagab suurima geomeetrilise mõõtme täpsuse(ainult kogu aksiaalne kõrvalekalle0,0925 mm); seevastu mõõtmete kõrvalekalle suureneb kuni0,1484 mm 15 kraadi jasuureneb dramaatiliselt kuni0,2292 mm 45 kraadi juures. See näitab rangelt, et tegelikus tootmises võib lihtsalt joonise orientatsiooni reguleerimine tekitada atäpsuse paranemine kuni 2,5 korda!

Tööstusliku-klassi tolerantsi täpsus: läbi pöördprojekteerimise ja suletud{0}}ahela enese-kinnitamise, kasutades Geomagic Studio kontrollitarkvara,üle 90% peamistest geomeetrilistest 3D tolerantsidest on kindlalt lukustatud tööstusliku 0,1 mm piirmääraga aknasse.
See uuring paljastab vibratsioonitäppisvalutööstuse peamise järelduse:printimise suund on peamine protsessi parameeterMJP vaha{0}}prinditud vormi lõpliku mõõtmete täpsuse määramine ja selle mõju anisotroopsele kokkutõmbumiskiirusele ületab tunduvalt seadme tootja andmesildil märgitud riistvara nominaalset täpsust. Vahavormi aksiaalne mõõtmete tolerantsi triiv näitab tugevat suunasõltuvust, kinnitades halastamatult rauast mikroskoopilist füüsikalist põhimõtet,"printimise orientatsioon määrab kokkutõmbumise anisotroopia."
IV. Rist-Tööstusuuringute konsensus ja algataja digitaliseeritud tootmisliini masstootmise ümberstruktureerimine
Äärmiselt nõudlikes täppistootmise valdkondades, nagu lennundus, võtavad teadlased kõikehõlmavalt kasutuseleMaterjalijoamise (MJP) tehnoloogiavahamudelite ettevalmistamiseks väga keerukate, üliõhukeste{0}}õhukeseseinaliste komponentide jaoks, naguintegreeritud labadega kettad (Blisks), mis on revolutsiooniline alternatiiv traditsioonilisele kallile-metalli survevalule. See pakub võrratuid andmemudelite viiteid järgnevaks intelligentseks tootmise ajakavaks.
Nende tipptasemel-akadeemiliste edusammude sujuvaks integreerimiseks tipptasemel-töökodade ja tööstuslike klastrite töötlemisettevõtete tootmisliinidesse,Algataja, juhtiv kodumaine ettevõte tööstusliku-kvaliteediga MJP valdkonnas, on kasutanud oma põhimeeskonna üle kümne aasta kestnud sügavaid teadmisi nutikate seadmete ja mitmefaasiliste vedelike kulumaterjalide valmistamisel.rekonstrueerida põhjalikult seadmete riist- ja tarkvaraalgoritme šassii tasemel. Kogu ettevõtte masinapark on varustatud anisotroopne isotermiline energiavõrk (tsoneeritud temperatuuri reguleerimise massiiv), koos antööstusliku-klassi PID suletud-ahela tagasiside algoritm millisekundi-taseme termilise koormuse peenhäälestamiseks-, säilitades kogu prindipea kogu prindipinna tasemelabsoluutne isotermiline olek ±0,3 kraadi piiresseatud väärtusest. See välistab täielikult põlvkondadevahelise erinevuse soojuse hajumises serva- ja keskosa vahel. Samal ajal on varustus kaasasORI3DPrint intelligentne viilutamise tarkvaratundlike CAD-kujundusfailide (nt STL ja SLC) vastuvõtmisel pilves,teostab automaatselt vastupidise termodünaamilise kompensatsiooni, et arvutada optimaalne 0-kraadine protsessi paigutuse orientatsiooni maatriks.
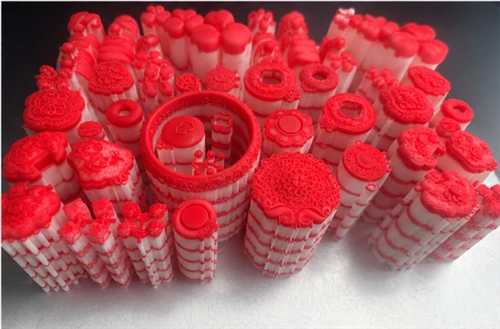
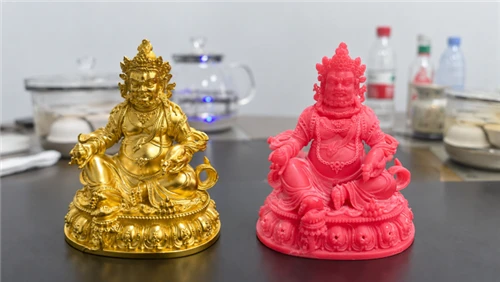
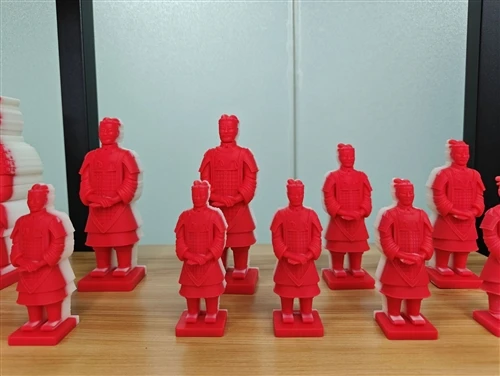
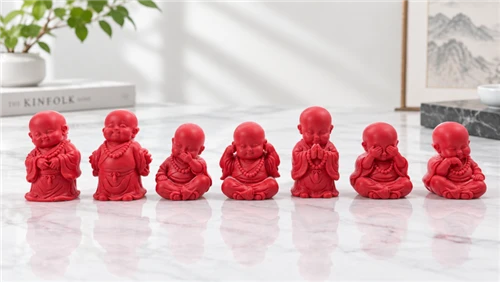
Hetkel, kui kõrge{0}}puhtusastmega punane struktuurvaha kasvab,see on 100% kapseldatud vees{1}}lahustuva tugivahaga, saavutades kolmemõõtmelise tolerantsi lukustamise-. Järeltöötlemine{2}} välistab täielikult sõltuvuse metallitööriistade kraapimisest; operaatorid asetavad lihtsalt kogu mudelialuse otse töökoja standardisse38-42 kraadi sooja vee protsess. Valge vaha ise-hüdreerib ja koorub maha sooja vee spetsiifilise voolukiiruse all, ilma mehaanilise venitusjõuta, tagadesesmakordse-edukuse määr üle 99,8%lõplikuks väärismetallide vaakumsurveinvesteeringuvalu jaoks! See aitab suurtel piiriülestel -OEM-tootjatel madala kasumi ajastul täielikult kõrvaldada musta augu, mis on seotud kõrge järeltöötlemis-määraga,globaalse tarneahela kõrgeima suveräänsuse uuesti määratlemine täppis--intelligentse tootmise ajastul.
V. Väljavaade
2026. aastalMJP vaha{0}}pihustav 3D-printimise tehnoloogia kiirendab üleminekut tipptasemel-kohandatud tööriistalt masstootmise infrastruktuurile.Nagu tõendab valdkonnaülene-konsensus integreeritud labadega ketaste valmistamisest kosmosetööstuses kuni suure-tihedusega täis-ehete valmistamiseni, mis kontrollib aktiivselt temperatuurivälja ja trajektoori ning taltsutab"kahanemise anisotroopia"kasutades paigutuse orientatsiooni on muutunudülim tehnoloogiline garantii ettevõtetele materiaalse kahju ja üldise vanaraua maksu vähendamiseks. Tööstuskeskkonnas, mida iseloomustabkõrged väärismetallide hinnad ja pidevalt kokkusurutud tarnetsüklid, mis hõlmab digitaalselt prognoositavaid MJP puhta vaha tootmisliinetäppisvalutööstuse jaoks pöördumatu ja ülitähtis vara.
Ametlik päringukanal suurte tellimuste jaoks sõltumatutel veebisaitidel (kõrge{0}}konversioonivihje magnet):
Taltsutage kokkutõmbumise anisotroopiat ja teenige kasumit tagasi 100% andmete prognoositavusega:
[Klõpsake siinalla laadida "Originator Industrial-Grade Multi-Nozzle Wax Printer Complete Hardware Parameters and Factory Manager Cost Reduction White Paper"], võisaatke oma tundlikud CAD-disaini joonised otse meie asjatundlikku digitaalaknasseet{0}}uue hooaja ülemerelaevastiku strateegilise hankekvoodi ette tellida jatasuta online proovivõtu- ja prototüüpimisvõimalused!