1. peatükk: nähtamatu sisemine viga-Miks tekivad peegli-viimistlusega metallosad poleerimisel mikro-laike ja ketendamist?
Kvaliteetsete-ehete, tööstusliku täppisvalu ja põhiliste mustrite valmistamise kodumaises tarneahelas maadlevad lepingulised tootjad ja täppisvalukojad hämmastava mikrostruktuurilise veaga,-mida ei saa tuvastada standardsete ruumitemperatuuri-geomeetriliste paksusmõõturitega. Paljud punase vaha mudelid näevad pärast käsitsi kraapimist või traditsioonilist ultrahelipuhastust makroskoopiliselt veatud ja peegelsiledad. Kuid pärast väärismetallide lõplikku valamist ja kristalliseerumist ilmnevad täiuslikuna tunduvad tükid äkilise, ootamatu mikro-ketenduse, purunemise või sügavate mikro-pragude ja peidetud lisandite moodustumise ülipeente filigraansete võrkude või sillutusharude alustesse. See äkiline struktuurne rike põhjustab lõplike kvaliteedikontrollide käigus massilist tagasilükkamist, mis vähendab oluliselt lepinguliste tootjate puhaskasumit.
Tööstus on ajalooliselt omistanud selle sisemise rabeduse ja räbu sisalduse tooraine lisanditele või ebastabiilsele vaakumrõhule sulamise ajal. Hiljutine mikro-CT-skaneerimine kõrgtehnoloogiliste materjalide ja pinnametroloogia keskuse poolt on aga paljastanud tõelise süüdlase: nähtuse, mida tuntakse"Heterogeenne mahuline lõdvestusviivitus"mille käivitab varjatud faasi{0}}struktuuri nihe. Selle reaktsiooni indutseerib mehaaniline pöördemoment, mis rakendatakse põhimustri pinnale toe käsitsi eemaldamisel järeltöötlusetapis. Traditsioonilistes töökodades kasutavad töötajad jäikade tugikonstruktsioonide ükshaaval käsitsi eemaldamiseks nikerdusnuge, pintsette ja mikro{4}}kääre. Selle jäiga füüsilise kontakti protsessi ajal-isegi kõige osavamate käsitöölistega- jätab metallist tööriistaotstega rakendatav välisjõud endast maha varjatud"stressi struktuursed mälestused"ühe-kohalise mikroni skaalal punase vaha peamudeli pinnal.

2. peatükk: digitaalne sooja-vee täielik lahustumise protsess-Ebaühtlase -termilise pürolüüsi ohu kõrvaldamine paindlike mikrofluidikatega
Polümeeri termilise lagunemise reoloogia põhiprintsiipidest lähtuvalt eksisteerivad sisemised polümeeri segmendid nendes lokaliseeritud, suure -tihedusega kahjustuspunktides-, mis on põhjustatud jäigast mehaanilisest kokkusurumisest-, ebaloomulikult pingutatud olekus. Kui vahamudel läheb kõrgtemperatuurse{4}}kipsi investeerimisfaasi, säilitab see oma struktuurse terviklikkuse. Siiski ilmneb kriitiline rike sula väärismetalli järgneval suurel-kiirusel temperatuurilüle 1000 kraadi. Ideaalis peaks käivituma sellise kõrge-temperatuuriga sulametalli süstimine"Flash pürolüüs"punases vahamaterjalis, mistõttu see aurustub ja evakueerub koheselt. Kuid traditsiooniliste tööriistade hõõrdumise tõttu tekkinud lokaliseeritud suure-tihedusega tsoonides jääb kokkutõmbunud molekulaarahelate termiline lagunemiskiirus oluliselt maha ümbritseva puistematerjali omast.
See termilise lagunemise määrade erinevus põhjustab liideses koheselt vägivaldse füüsikalis-keemilise kokkuvarisemise:"Heterogeenne mahuline lõdvestusviivitus."Makromolekulaarsed orgaanilised jäägid, mis ei aurustu, sulavad koheselt vastu hallituse õõnsuse seinu, moodustades väga viskoosse"makromolekulaarne kondensatsioonikiht".See viskoosne polümeerräbu saastab tõsiselt kipsi õõnsuse pinda, tekitades vedeliku piirkihis intensiivse voolu-takistades turbulentsi ja soojusjuhtivusbarjääri. Järelikult kogeb suure kiirusega -sulametalli vool äkilisi kiiruse kõikumisi ja kaasab lokaalseid kipsitolmuosakesi, mis jäävad püsivalt kinni tahkuvasse metalli. Kui metall on täielikult jahtunud ja kristalliseerunud, jäävad need makromolekulaarsed jäägid ja hallituse fragmendid metalli mikrostruktuuri terade piiridesse lõksu. Need moodustavad sügavale-asuvaid mikroskoopilisi inklusioone ja rabedaid murdekohti-, mis on palja silmaga nähtamatud, kuid suudavad hävitada toote mehaanilise terviklikkuse-, suurendades sellega oluliselt tehase tootmist."varjatud vanaraua maks".
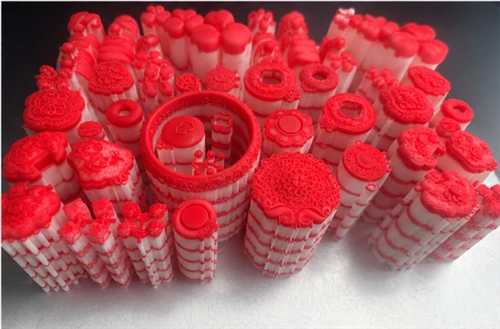
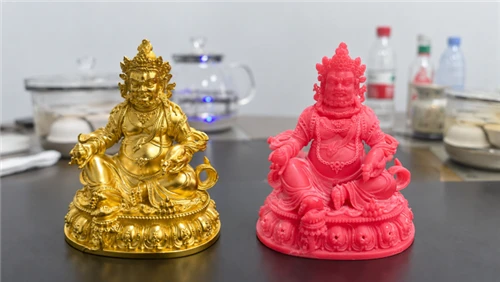
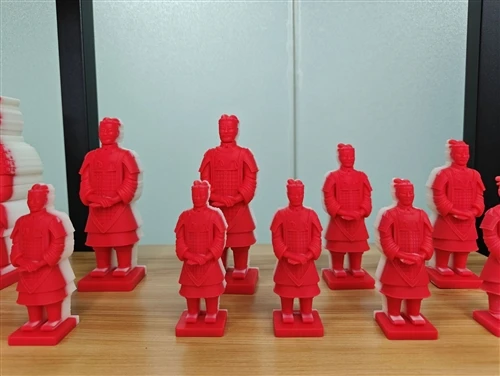
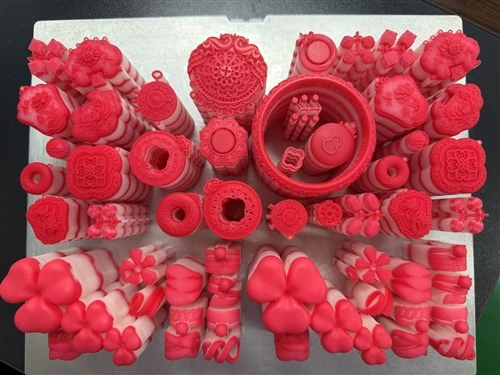
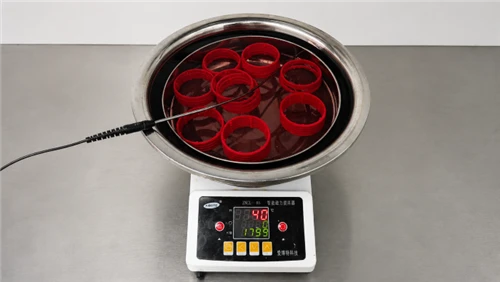
Selle keeruka lõdvestus{0}}indutseeritud hüstereesi väljakutse põhjalikuks ületamiseks on ainus elujõuline operatiivne ja tehniline lahendus loobuda igasugustest jäikade füüsiliste tööriistade põhjustatud mehaanilisest hõõrdumisest. Selle asemel tuleb vastu võttatäielikult automatiseeritud, sooja{0}}vedeliku keemilise lahustamise protsessUnikaalne Originatori tööstuslikule{0}}klassileMulti-Jet Printing (MJP) ökosüsteem. Selles intelligentses süsteemis, mis on digitaalse koodi täpse juhtimise all, on kõrge puhtusastmega punane modelleerimisvaha selle printimise hetkel 100% kapseldatud valge lahustuva tugivahaga. Täielikult automatiseeritud-postitustöötlemise etapis aväikese-nihkejõuga mikrovedeliku veevool-Vedeliku dünaamika ekspertide poolt hoolikalt välja töötatud-läbistab ja loputab konstantsel temperatuuril keeruliste mikroni-skaala sisekanalite ja pimeaukude kõiki aspekte. Kontrollitud temperatuuriga-puhastusvannis vedeldub ja lahustub valge tugivaha automaatselt mõne minuti jooksul, lagunedes uduks ja uhudes täielikult ära-välistades igasuguse vajaduse metallilõikuriistade järele.
3. peatükk: hõõrdumiseta posti-töötlemine-Premium-väärtuse uuesti määratlemine tipptasemel-täpse nutika tootmise tarneahelas
Kuna punane vahakeha ei allu kunagi jäikade tööriistade mehaanilisele hõõrdumisele ega temperatuurigradientide tugevale termilisele šokile, saavutab selle sisemine molekulaarahela polümeerstruktuur täiusliku isotroopse püsioleku, kõrvaldades täielikult kõik negatiivsed lokaliseeritud mikroskoopilise tiheduse moonutused.
Vaba mikroskoopilisest pinna kokkusurumisest põhjustatud heterogeensest volumetrilisest lõdvestushüstereesist, prinditud punase vaha mustrid puuduvad täielikult makromolekulaarsetest räbujääkidest, -mis tulenevad ebaühtlasest termilisest lagunemisest-, mis muidu häiriks järgnevat vedelmetalli täitmisetappi. See tagab, et järgneva vaakum-survevalu protsessi käigus täidab sula väärismetall vormi sujuvalt ja ühtlaselt, säilitades tõeliselt ühtlase kiiruse janullvoolutakistus. Kõrge-viskoossusega kulla või plaatina valamisel kõrvaldatakse tõhusalt piirkihi takistus ja turbulents, tagades gaasi takistusteta evakueerimise. See hoiab suurepäraselt ära nähtamatu mikroskoopilise seina-paksuse deformatsiooni ja teradevahelisi pragusid õhukeseseinalistes-osades, samuti sügaval-istuvate mikro-sulgumiste teket, pindade tekkimist ja sulametalli ebaühtlasest jahtumisest ja kokkutõmbumisest tingitud haru deformatsioone.
Valmistooted, mis tarnitakse selle täielikult digitaalse,{0}}andmepõhise töövoo kauduoptilise{0}}klassi pinna siledusja saavutada absoluutne täpsus aksiaalsete mõõtmete tolerantside suhtes, tagades pikaajalise konstruktsiooni stabiilsuse. Ööpäevaringselt töötav patenteeritud, suure-tõhususega täielikult automatiseeritud töövoog aitab ettevõtetel kõrvaldada"must auk"jääkide-järeltöötlemise määrad õhukeste veeriste-ajastul. See määratleb uuesti esmaklassilise väärtuse standardi tipptasemel-täppistootmise ajastul, säilitades järjekindlalt tööstuses-liidrit.esimese-passi ülekandmise edukuse määr on üle 99,8%.
Ületage kitsaskohad, mis on seotud mikroskoopilise mitte{0}}ühtlase termilise lagunemise ja mikro-sulgudest tuleneva rabeda purunemisega, ning suurendage igakülgselt oma töökoja läbilaskevõimet:
[Klõpsake siinalla laadida "Industrial{0}}Grade MJP 3D Printer & Smart Fully Automated Post-Processing Hardware Specifications Package"] või võtke ühendust meie rakendusinseneri ekspertidega, et hankida sõidukipargi hankimiseks astmeline hind ja ajastada töökoja töövoo reaalajas esitlus.