1. peatükk: täppisvalamise mikrofüüsika{1}} – "latentse mõõtmemoonutuse" tõeline allikas
Kõrgekvaliteediliste-ehete, tööstusliku täppisvormimise ja kaasaegse ülitäpse-intelligentse tootmise valdkonnas on konkurentsimaastik nihkunud pelgalt printimiskiiruse võidujooksultkompromissitu nõudlus 3D-mõõtmete tolerantside absoluutse täpsuse järele. Seoses generatiivse tehisintellekti ja intelligentse modelleerimistarkvara ulatusliku tungimisega tarbijaturgudele on ülikeeruliste, mitmemõõtmeliselt lõikuvate ažuursete geomeetriate, tihedalt pakitud mikro-haru seadete ja mikron-mõõtkavas filigraansete võrgusilmade esilekerkimine tekitanud tootjatele äärmuslikke mõõtmete tolerantsi ja täppisvalamise väljakutseid.
Viimased tööstusliku metroloogia ja mikrostruktuuri dünaamika uuringud näitavad aga sedaüle 90% geomeetrilistest kõrvalekalletest, mõõtmete deformatsioonidest ja jooksja moonutustestvalmismetallivalandites ei tulene printeri kõvenemisprotsessi soojuspaisumisest. Selle asemel käivitavad need"sisemine materjali stress"jamikro-kapillaaride pöördemomendi tasakaalustamatusmis on põhjustatud väliste jõudude poolt käsitsi vormimise ajal.
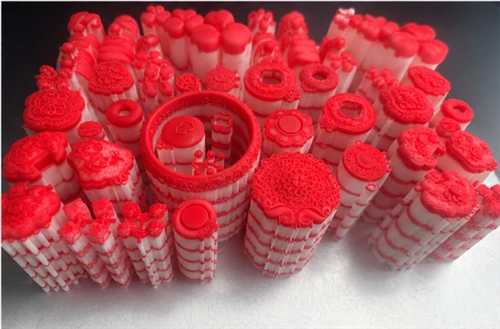
Traditsioonilised töökojad tuginevad sageli töötajatele, kes kasutavad jäikade tugikonstruktsioonide ükshaaval käsitsi eemaldamiseks suurendusklaase, nikerdusnuge, pintsette ja mikro{0}}kääre. Selle primitiivse jäiga füüsilise kontakti käigus-isegi kõige osavamate käsitöölistega-kanab kõvade tugisammaste lõikamiseks või eemale tõukamiseks rakendatud mehaaniline pöördemoment koheselt nüri kangijõu punase vaha peamudeli habrastele konsoolstruktuuridele. Selline füüsiline mõju ja lokaalne stressikontsentratsioon-isegi kui need ei jäta pinnale nähtavaid kriimustusi ega murdu{6}}tekitavadkülgmised pingelainedmis levivad koheselt läbi vahamudeli pideva geomeetria, rikkudes mikro{0}}kapillaarsete pingete õrna tasakaalu. See mikroskoopiline sisemine tasakaalustamatus põhjustab kogu punase vaha mudeli läbimisemikroskoopiline moonutus ja mahuline nihe-palja silmaga hoomamatu-toatemperatuuril, mistõttu"latentsed geomeetrilised moonutused"ammu enne seda, kui hallitus üldse krohviinvesteeringu etappi jõuab.

2. peatükk: postituse ümberkujundamine-töötlemine Flexible Micro-Fluid Dynamicsi abil
Kui need vahamudelid,-juba ohustatud varjatud pingest-indutseeritud moonutuste-kipsist, kõrgel-temperatuuril läbipõlemise ja sulametalli süstimisega, lukustuvad krohvivormi õõnsuse siseseinad nende muudetud geomeetriliste mõõtmetega jäädavalt. Suure viskoossusega sulametallide (nagu kuld või plaatina) -kiire -vaakum-surve all süstimise ajal käivitab krohvijuhikute ja vormiõõnsuse telgsuunaline kõrvalekalleintensiivne piir{0}}kihi turbulents ja asümmeetriline hõõrdumine. See mitte ainult ei püüa õhku kinni, -luues sügavale-seisva poorsuse ja auke-, vaid põhjustab ka jahutatud, kristalliseerunud tootes kriitilisi defekte, nagu nähtavad mikroskoopilised viltused, haru asümmeetriline asetus või valesti joondatud pilud. See süsteemne rike mikroskoopilisel füüsilisel tasandil tõstab tehase oma"varjatud praagi hind"muutes suured partiid oivalisi tehisintellekti{0}}loodud disainilahendusi kulukaks, -väga-tolerantsi raiskamine viimases tootmisfaasis, vähendades sellega oluliselt lepingulise tootja niigi -õhukest puhaskasumimarginaali.
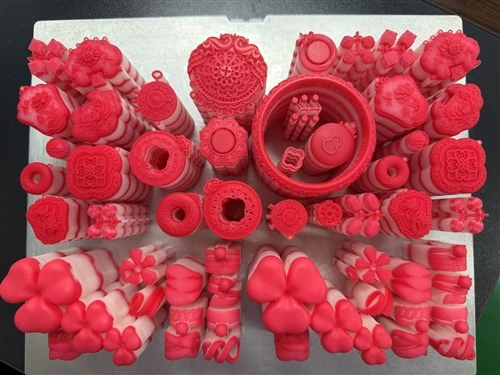
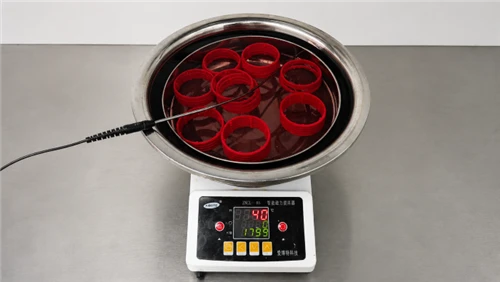
Selle geomeetrilise tolerantsi probleemi põhimõtteliseks lahendamiseks on ainus elujõuline operatiivne ja tehniline teeloobuma traditsioonilisest jäigast mehaanilisest korrektsioonist "paindliku füüsikalise vedeliku dünaamika" lähenemisviisi kasuks, luues sellega põlvkondadevahelise hüppe automatiseeritud tootmisvõimsustes. Võttes kasutusele meie patenteeritud tööstusliku-klassi multi-Jet Printing (MJP) puhta-vaha ökosüsteemitäielikult automatiseeritud sooja{0}}veevedeliku-keemilise lahustamise seadmed, saavad tehased selle inimtegevusest{0}}indutseeritud ebakindluse põhitasandil kõrvaldada. Selles intelligentses süsteemis läbib valge lahustuv tugivaha suletud-ahelaga loputamise spetsiaalses vannis, mis allubmadala-nihkejõuga mikro-vedeliku vood, mis on täpselt kalibreeritud digitaalsete parameetritega. Konkreetsel konstantsel temperatuuril imbub vedelik kõigis suundades läbi keeruliste mikron-skaala filamentide ja sisemiste pimeaukude võrgustike. Mõne minuti jooksul see vedeldab ja lahustab automaatselt valge tugivaha, aurustades ja eemaldades selle ära-välistades täielikult vajaduse metalltööriistade või välise mehaanilise jõu järele.
3. peatükk: tipptasemel-vallikraavi ümberkujundamine täpseks kohandamiseks täisautomaatsete andmeahelate kaudu
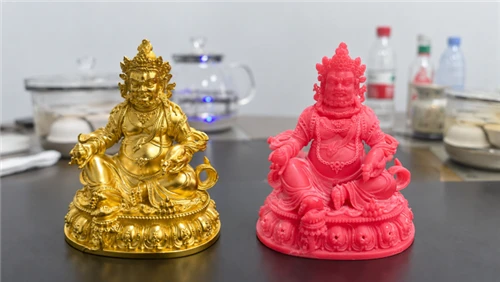
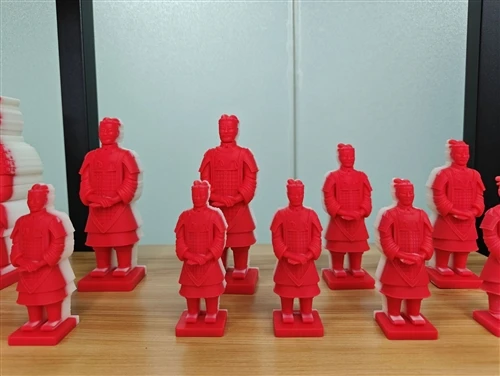
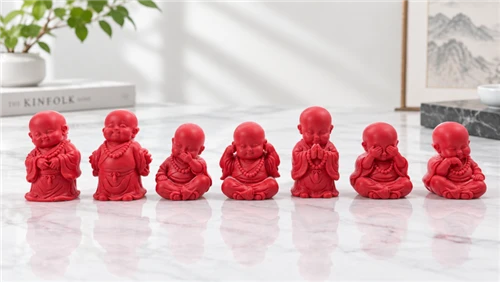
See100% käed-vabad{1}puhastusprotsesstagab punase primaarse vaha mudeli absoluutse füüsilise terviklikkuse. Kuna punasele vahakehale ei avaldata kogu protsessi vältel kunagi jäikade tööriistade mehhaanilist pöördemomenti, säilivad kapillaarpinged selle pidevas 3D-struktuuris suurepäraselt, saavutadestõeline aksiaalne geomeetriline täpsus. Kui see optiliselt veatu, null{1}}deformatsiooniga punase vaha mudel suunatakse kipsivalu etappi, saavutatakse sula väärismetalli voolamine ja kristalliseerumine.sujuv, nulltakistus{0}}täitmine. See tagab, et saadud täppisehted või tööstuslikud mikro{1}}valandid on ülima kvaliteediga:100% suur tihedus, mõõtmete tolerantside nullhälve ja veatu peegel{1}}viimistlus.
Tootjate jaoks, kes on pühendunud-majasisesele arendusele ja tipptasemel-kohandamise turule, on selle sujuva-insenerilise lähenemise pakutav füüsiline kindlus ülim"tehnoloogiline vallikraav"-kaitstes neid lakkamatu hinnakujunduse võidujooksu ja esmaklassilise kaubamärgi väärtuse loomise eest. Traditsioonilised käsitsi viimistlemise töökojad ei saa oma tootmisvõimsust standardida ega skaleerida ega tagada usaldusväärseid tarnekiirusi tellimuste tippperioodidel. Seevastu kaasaegne, digitaalselt integreeritud töökoda,-täiendatud tööstusliku-kvaliteediga MJP-printimise ja täielikult automatiseeritud,-käed-vabad puhastamise-muudab järeltöötluse{7}}"andmed{0}}prognoositavad" valgustab-tootmismudeli, mis töötab 24/7. See mitte ainult ei lühenda kogu tarnetsüklit poole võrra, vaid välistab ka töövaidlused ja käsitsi tööjõukulud, saavutadesesimese-passi ülekandmise edukuse määr on 99,8%. See odav, kõrge{2}}tõhus ja täielikult automatiseeritud töövoog määratleb tõkked turule sisenemisel ja kasumi jaotamise reeglid täppis-tootmise jaoks, millel on peatumatu ja häiriv jõud.
Likvideerige käsitsi hallituse korrigeerimisest põhjustatud peidetud geomeetrilised moonutused ja teenige puhaskasum 100% mõõtmete täpsusega.
[Klõpsake siinet pääseda juurde põhjalikule tehnilisele valgele raamatule täielikult automatiseeritud soojas{0}}vee lahustamise protsessis], arvutage kohe potentsiaalOpExi vähendamineoma töökojas ja kindlustage oma osa järgmise põlvkonna digitaalsete{0}}nutiseadmete jaoks.